本文
「知の拠点あいち重点研究プロジェクトV期」 高精白米でなくても高い吟醸香を生み出す醸造用微生物の育種に成功 ~盛田株式会社にて試験醸造を開始~

愛知県では、県内産業が抱える主要な技術的課題の解決を目指して、産学行政が連携して取り組む研究開発を支援する「知の拠点あいち重点研究プロジェクト(※1)V期」を2025年度から実施しています。同プロジェクトでの「アグリ・フィッシュ」分野の研究テーマ「あいちの次世代型発酵を目指した醸造用微生物の育種開発と社会実装」においては、高精白米に頼らず香味に優れた清酒の製造を目指した醸造用微生物の開発を進めています。
近年、「伝統的酒造り」のユネスコ無形文化遺産登録や、愛知県の発酵食文化振興協議会設立など、醸造の文化的価値がクローズアップされていることを背景に、清酒のブランディングとインバウンド需要の拡大が期待されています。一方で、原料米の高騰や、猛暑の影響による米質の変化など製造現場の負担は増加しています。
こうした課題の解決に向け、名城大学の加藤雅士(かとうまさし)教授の研究グループは、盛田株式会社、株式会社ビオック、株式会社花酵母factory及びあいち産業科学技術総合センターとの共同研究により、米の分解力が高く酒粕の低減に寄与する麹菌と、高精白米を使用しなくても高い吟醸香を生み出す清酒酵母の育種に成功しました。
これらの育種有望株の利用により、原料コストや製造負荷の軽減を図りながら高品質な清酒製造が可能となり、さらなる高付加価値化とともに酒造業の持続可能性向上につながることが期待されます。現在、実用化に向けて、盛田株式会社において試験醸造を開始しており、今後はスケールアップを通じて、愛知県独自の清酒製造技術の確立を目指します。
本開発成果は、2026年11月25日(水曜日)にあいち産業科学技術総合センターで開催される「知の拠点あいち重点研究プロジェクトV期 公開セミナー」で発表します。
また育種株を利用して試験醸造した清酒は、2027年2月13日(土曜日)に盛田株式会社(愛知県常滑市)で開催される「2027ねのひ蔵開き(※2)」において限定販売を行う予定です。
1 開発の背景
清酒は、国際的に『Sake(さけ)』として広く認知されてきており、「伝統的酒造り」のユネスコ無形文化遺産登録や愛知県の発酵食文化振興協議会の設立を背景に、清酒のブランディングとインバウンド需要の拡大が期待されています。
清酒醸造では、米のでんぷんを効率よく分解して酵母が利用する糖を十分に供給しつつ、タンパク質の過度な分解を抑えることが、雑味の少ないすっきりとした酒質を実現するうえで重要です。特に、華やかな香りとすっきりとした味わいが求められる吟醸酒(※3)では、タンパク質を多く含む米の外層部を精米によって大きく削ることで酒質の向上が図られてきました。しかし、米を多く削るほど原料米の利用効率が低下し、製造コストの増加につながります。さらに近年は原料米の価格高騰に加え、猛暑による米の硬化や酒化率の低下も課題となっており、酒質と生産性の両立が求められています。
こうした課題に対応するため、本プロジェクトでは、高精白米に頼ることなく、香味に優れた清酒を製造することを目指しています。その実現に向けて、でんぷん分解力が高く、タンパク質分解が穏やかで、米の利用効率の向上と酒粕の低減に寄与する麹菌と、吟醸香を高生産する清酒酵母の開発を進めてきました。
2 開発の概要
醸造用微生物の品種改良には、主に突然変異育種法(※4)が用いられており、変異原(※5)には、一般に紫外線などの光や薬剤が利用されます。研究チームはこれまで、シンクロトロン光(※6)を変異原として利用できる可能性を見いだし、愛知県酵母(※7)の育種に取り組みました(図1)。
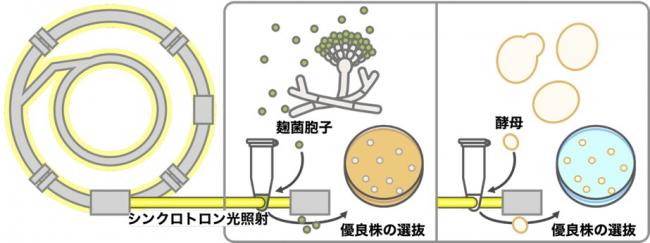
図1:シンクロトロン光照射による清酒用微生物の育種
今回、醸造用微生物の育種を目的として、米のでんぷんを分解して糖にする麹菌と、糖を代謝してアルコールを生成する酵母を対象に、シンクロトロン光照射による育種を実施しました。
その結果、でんぷん分解酵素活性が約150%向上し、タンパク質分解活性が約20%低下した麹菌株を取得しました(図2)。
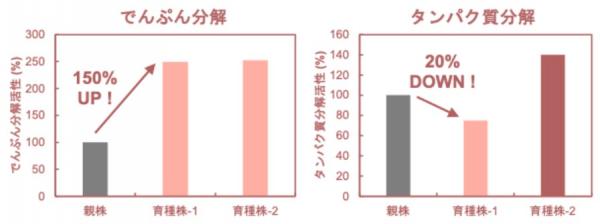
図2:育種株(麹菌)のでんぷん分解活性およびタンパク質分解活性の比較
また、愛知県酵母(※7)FIA1Arg(エフアイエーイチアルグ)(※8)を親株として、70%精白米を用いた10g小仕込み試験で酢酸イソアミル(※9)濃度が育種前の2倍以上となる株を複数取得しました(図3)。これらの株の中から、育種前と同等で、実用化に十分なアルコール生成能を示す有望酵母株を取得しました。
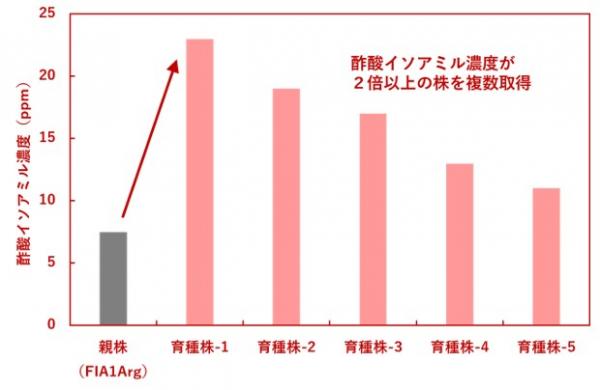
図3:育種株(清酒酵母)の酢酸イソアミル濃度
取得した育種株を用いた総米1 kg規模の小仕込み試験では、米の高い分解性が確認され、本技術の実用化に向けた可能性が示されました(図4)、また、酒粕量が40%減少することも確認されました(図5)。
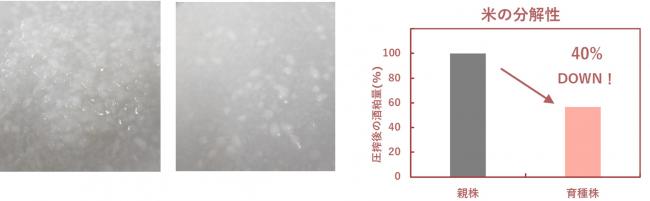
親株使用区 育種株使用区
図4:留仕込み後5日目の醪 図5:仕込みにおける酒粕量
今回の成果は、原料を有効活用しながら高い分解性を実現し、高付加価値な清酒の製造を可能とする技術を開発した点に特徴があります。これにより、原料利用効率の向上と製品価値の向上の両立が期待されます。
今後は、本研究成果の実用化に向けて、より大規模な醸造試験を実施し、その有効性や品質を評価していく予定です。
3 「公開セミナー」での口頭発表及びポスター発表
(1)日時
2026年11月25日(水曜日)
13時00分~17時20分の内、口頭発表20分、ポスター発表50分
(2)会場
あいち産業科学技術総合センター 1階 講習会室
(豊田市八草町秋合1267-1)
4 試験醸造酒の販売
(1)日時
2027年2月13日(土曜日)
(2)販売本数
限定45本
(3)会場
盛田株式会社 小鈴谷(こすがや)工場(愛知県常滑市小鈴谷亀井戸21-1)
(4)申込み
不要
※当日は酒蔵見学や各種イベント・展示も開催される予定です。
5 期待される成果と今後の展開
本研究成果を活用し、県内酒造メーカーとの連携による実証醸造・製品化を通じて、新たなブランド清酒の創出と地域産業の活性化を目指します。さらに、本技術の発酵食品分野への応用展開を図り、愛知県の発酵・醸造産業の競争力向上に貢献します。
6 問合せ先
【重点研究プロジェクト全体に関すること】
○ 愛知県経済産業局産業部 産業科学技術課科学技術グループ
(1)担当:吉富、水野、佐藤
(2)電話:052-954-6351
○ 公益財団法人 科学技術交流財団 知の拠点重点研究プロジェクト統括部
(1)担当:金田、田草川、山口
(2)電話:0561-76-8380
【本開発内容に関する問合せ先】
○ 名城大学 (研究について)
(1)担当:農学部 教授 加藤雅士
(2)所在地:名古屋市天白区塩釜口1-501番地
(3)電話:052-832-1151
○ 盛田株式会社 (事業化、清酒製造について)
(1)担当:マーケティング本部 開発統括部 部長 加太希哉
(2)所在地:愛知県常滑市小鈴谷字ヘリ地21番地
(3)電話:0569-37-0048
用語説明
※1 知の拠点あいち重点研究プロジェクト
付加価値の高いモノづくりを支援する研究開発拠点「知の拠点あいち」を中核に大学等の研究シーズを活用したオープンイノベーションにより、県内主要産業が有する課題を解決し、新技術の開発・実用化や新たなサービスの提供を目指す産学行政の共同研究開発プロジェクト。2011 年度から 2015 年度まで「重点研究プロジェクトI期」、2016 年度から 2018 年度まで「重点研究プロジェクII期」、2019 年度から 2021 年度まで「重点研究プロジェクトIII期」、2022 年度から 2024 年度まで「重点研究プロジェクIV期」を実施し、2025 年度から「重点研究プロジェクトV期」を実施している。
(「知の拠点あいち重点研究プロジェクト」Web サイト)
https://www.astf-kha.jp/project/
「重点研究プロジェクトV期」の概要
|
目的 |
愛知県の主要産業が抱える技術的課題の解決を目指し、産学行政が連携して研究開発を推進。生成AIやビッグデータ等のデジタル技術を活用し、革新的イノベーションの創出と脱炭素社会の実現に貢献。 |
|---|---|
|
研究枠 |
(1)実用枠 (2)挑戦枠 (3)国際枠 |
|
研究分野 |
・マニュファクチャリング(次世代モビリティ、ロボット等) |
|
研究テーマ数及び参画機関数 |
・研究テーマ数:計18件 |
| 分野・テーマ |
〔アグリ・フィッシュ分野〕6テーマ |
※2 「ねのひ蔵開き」
盛田株式会社が主催する蔵開きイベントで、日本酒の試飲・販売や酒蔵見学などを通じて、日本酒の魅力や発酵・醸造文化を広く発信するイベントです。
知の拠点あいち重点研究プロジェクト(V期)で開発した醸造用微生物の実用化に向け、盛田株式会社において試験醸造が進められており、「2027 ねのひ蔵開き」において、でんぷん高分解型麹菌と高香気酵母を利用して醸造した清酒の販売が予定されています。
開催案内は、12月中旬以降、盛田株式会社ホームページに掲載予定です。
※3 吟醸酒
吟醸酒とは、吟醸造りと呼ばれる製法で造られる清酒です。一般的に、米を高度に磨き、低温で長期間発酵させることで、果実を思わせる華やかな香りやすっきりとした味わいが生まれます。清酒は使用する白米の精米歩合によって以下のように名称が異なります。
・純米酒:米と米麹のみを原料とした清酒(精米歩合の制限なし)
・吟醸酒:玄米を60%以下の重量になるまで精米した白米を使用して造られたお酒
・大吟醸酒:玄米を50%以下の重量になるまで精米した白米を使用して造られたお酒
※4 突然変異育種法
人工的に突然変異を誘発する手法。突然変異とは遺伝子が変化することでその性質に変化が生じる現象であるが、自然に突然変異が生じる確率が低頻度であることから、微生物の育種改良の際には人工的に突然変異を誘発する育種法が利用される。変異原には、紫外線やX線、ガンマ線等の物理的変異原と薬剤を用いた化学的変異原がある。
※5 変異原
生物の遺伝子に変化を引き起こす作用を有する物質または物理的作用
※6 シンクロトロン光
光速に近い速度で直進する電子が電磁石によって進行方向を変えられた際に発生する光。赤外線からX線までの広い波長領域の光が含まれる。指向性や偏光性等の点で従来の光源にない特徴を有している。
※7 愛知県酵母
あいち産業科学技術総合センター食品工業技術センターが育種、開発した清酒製造用の酵母。 清酒製造には、様々な酵母(公益財団法人日本醸造協会のきょうかい酵母等)が利用されている。これらの酵母の中でも愛知県酵母は、愛知県独自のオリジナルな清酒酵母であり、主に県内清酒メーカーで利用されている。
※8 FIA1Arg(エフアイエーイチアルグ)
愛知県酵母のうち、純米酒用酵母FIA1より育種、開発した尿素低生産酵母。なお、尿素は発がん性が懸念されるカルバミン酸エチルの生成を防ぐ物質とされている。
※9 酢酸イソアミル
吟醸酒を特徴づける香気成分(吟醸香)の主要成分。バナナのような香りであり、清酒醪発酵時に酵母によって生成する。
このページに関する問合せ先
あいち産業科学技術総合センター
企画連携部企画室
担当 棚橋、竹中、濱口
電話 0561-76-8306(ダイヤルイン)
愛知県経済産業局産業部
産業科学技術課科学技術グループ
担当 水野、吉富、佐藤
内線 3408、5466
電話 052-954-6351(ダイヤルイン)
公益財団法人科学技術交流財団
知の拠点重点研究プロジェクト統括部
担当 山口、田草川、金田
電話 0561-76-8380(ダイヤルイン)
